
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-02-05 Kaynak: Alan
Yüksek sıcaklık sistemlerinde refrakter astarlar neden beklenenden daha erken bozulur? Cevap genellikle yüzeyin altına gizlenmiş Refrakter Ankraj'a işaret eder. Bu makalede, nasıl yapılacağını öğreneceksiniz Refrakter Ankrajın nasıl yapıldığı, üretim kalitesinin neden önemli olduğu ve uygun malzeme ve süreçlerin sağlam, uzun ömürlü fırın astarlarını nasıl desteklediği.
Refrakter Ankraj, yüksek sıcaklık ekipmanlarında refrakter astarları veya yalıtımı sabitlemek için çelik bir kabuğa kaynaklanmış metal veya seramik bir bileşendir. Isıtma ve soğutma sırasında kontrollü harekete izin verirken astarı yerinde tutan gizli bir destek görevi görür.
Fırınlarda, fırınlarda, kazanlarda ve kanal sistemlerinde ankrajlar dökülebilir malzemelerin veya fiber sistemlerin içine gömülür. Isı, titreşim ve yük altında sabit kalmaları gerekir, aksi takdirde astar arızalanabilir. Refrakter Ankrajın tipik rolleri şunları içerir:
● Dökülebilir veya tuğla kaplamaların çelik kabuğa sıkı bir şekilde sabitlenmesi.
● Hafif sistemlerde yalıtım örtülerinin ve fiber modüllerin desteklenmesi.
● Çatlama ve astar çökmesini azaltmak için gerilimi eşit şekilde dağıtma.
Üreticiler, dayanıklılık ve esnekliği dengelemek için tasarım ankrajlarını tercih ediyor, böylece astar aşırı gerilmeden sağlam kalıyor.
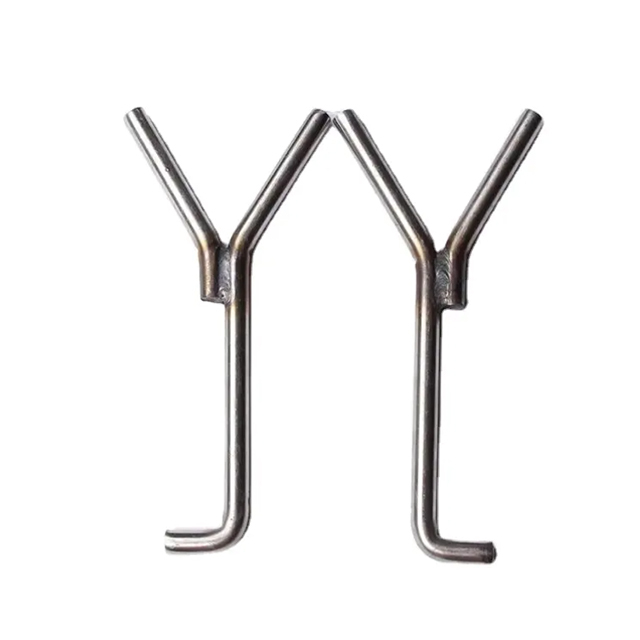
Uygulamada, birçok refrakter astar arızası, refrakterin kendisinden ziyade ankraj problemlerine dayanmaktadır. Kötü tasarım veya tutarsız üretim, ankrajların deforme olmasına, oksitlenmesine veya ısı altında kırılmasına neden olabilir. Destek kaybolduğunda astar çatlamaya veya ayrılmaya başlar.
Ankraj şekli, malzemesi ve kaynak kalitesi, yüklerin kaplamadan çelik kabuğa nasıl hareket ettiğini etkiler. Küçük tasarım kusurları, termal döngü sırasında büyük arızalara dönüşen stres noktaları oluşturabilir.
Tasarım veya Üretim Faktörü |
Yaygın Sorunun Neden Olduğu |
Astar Üzerindeki Etki |
Yetersiz malzeme kalitesi |
Erken oksidasyon |
Daha kısa servis ömrü |
Zayıf veya düzensiz kaynak |
Çapa ayrılması |
Astar çökme riski |
Uygun olmayan ankraj şekli |
Kötü yük aktarımı |
Yerel çatlama |
Tutarsız boyutlar |
Düzensiz aralık |
Erken aşınma |
Bu nedenle alıcılar genellikle kontrollü şekillendirme ve kaynak işlemleriyle yapılan ankrajlara öncelik veriyor. Tutarlı üretim, yüksek sıcaklıktaki işlemlerde arıza oranlarının azaltılmasına, astar ömrünün uzatılmasına ve bakım maliyetlerinin azaltılmasına yardımcı olur.
Çoğu Refrakter Ankraj sistemi, mukavemet ve oksidasyon direncini birleştirdiklerinden paslanmaz çelik veya ısıya dayanıklı alaşımlara dayanır. 304 ve 310 gibi kaliteler, ankrajların tekrarlanan termal döngüye maruz kaldığı fırınlarda ve fırınlarda yaygındır. Yük altında şeklini korur, kireç oluşumuna direnir ve imalat sırasında kaynaklanabilir kalır.
Uygulamada bu alaşımlar, sıcaklıklar yükselip düşerken ankrajların dökülebilir malzemeleri ve yalıtımı sabit tutmasına yardımcı olur. Üreticiler erken deformasyon veya oksidasyonu önlemek için alaşım kıvamına odaklanıyor.
Malzeme Sınıfı |
Tipik Sıcaklık Aralığı |
Temel Performans Özellikleri |
304 Paslanmaz Çelik |
~900°C'ye kadar |
İyi mukavemet, korozyon direnci |
310 / 310S Paslanmaz Çelik |
~1100°C'ye kadar |
Mükemmel oksidasyon direnci |
Isıya Dayanıklı Alaşımlar |
1100°C'nin üstünde |
Yüksek sürünme mukavemeti, uzun servis ömrü |
Müşterilerin metal ankrajları seçmesinin yaygın nedenleri şunlardır:
● Titreşim ve balata ağırlığı altında mekanik olarak sağlam kalırlar.
● V, Y veya U şekillerine dönüştürülmeleri kolaydır.
● Kaynaklı tesisat sistemlerine sorunsuz entegre olurlar.
Seramik Refrakter Ankrajlar, metal ankrajların oksitlenebileceği veya zayıflayabileceği yerlerde kullanılır. Aşındırıcı gazlara maruz kalan fırınlar gibi aşırı yüksek sıcaklıklarda veya agresif atmosferlerde iyi performans gösterirler. Seramik ankrajlar oksidasyondan dolayı kireçlenmez veya güçlerini kaybetmezler.
Genellikle hafif refrakter astarlar veya fiber modüllerle eşleştirilirler. Metal ankrajlardan daha kırılgan olmalarına rağmen termal stabiliteleri onları metallerin mücadele ettiği belirli bölgelerde değerli kılar.
Doğru Refrakter Ankraj malzemesinin seçilmesi, ekipmanın günlük olarak nasıl çalıştığına bağlıdır. Sıcaklık aralığı temel çizgiyi belirler ancak atmosfer, kimyasallar ve titreşim de önemlidir. Kuru ısıya uygun bir ankraj, aşındırıcı bir ortamda hızla arızalanabilir.
Deneyimli üreticilerin değer kattığı yer burasıdır. Leader Special Steel'deki ekipler genellikle müşterilerin malzeme önermeden önce fırın koşullarını, astar tipini ve hizmet beklentilerini incelemelerine yardımcı olur. Malzeme seçimi sırasında dikkate alınan temel faktörler:
● Maksimum ve sürekli çalışma sıcaklığı.
● Neme, kimyasallara veya reaktif gazlara maruz kalma.
● Mekanik yük, titreşim ve termal döngü frekansı.
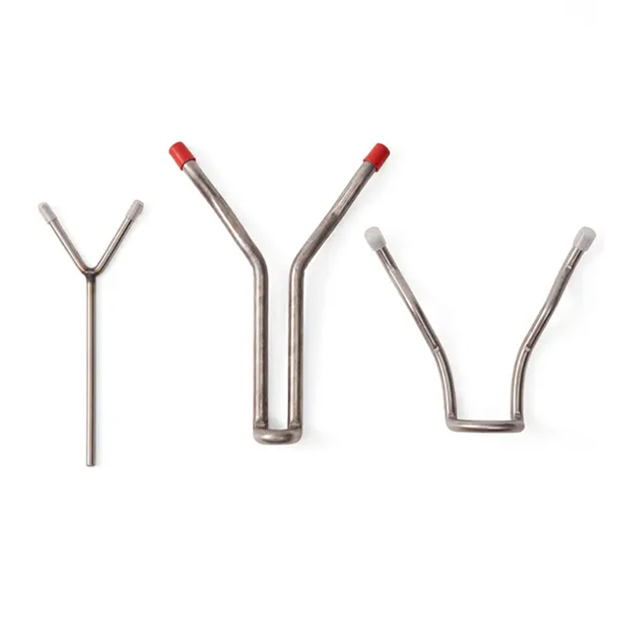
Isıya maruz kalma performans sınırlarını belirlediğinden, her Refrakter Ankraj malzeme seçimiyle başlar. Ankraj şekli ve servis sıcaklığına göre çelik tel, çelik çubuklar veya seramik boşluklar seçilir. Şekillendirme başlamadan önce kesilir, temizlenir ve düzleştirilir.
Gerçek üretimde çapanın astarın içinde nasıl çalışacağına bakıyoruz. Ağırlık taşıyabilir, titreşimi emebilir veya sıcak yüze yakın durabilir. Üreticiler daha sonra deformasyon veya oksidasyonu önlemek için genellikle malzeme kalitesini erkenden onaylarlar.
Materyal hazırlama aşağıdakilere odaklanır:
● Doğru şekillendirmeyi desteklemek için tutarlı çap ve yüzey kalitesi.
● Refrakterle kaynaklamayı ve birleştirmeyi geliştirmek için yüzeyleri temizleyin.
● Yüksek sıcaklıkta öngörülebilir davranışı garantileyen kararlı kimya.
Bazı Refrakter Ankraj tasarımları, özellikle şekillerin karmaşık olduğu veya seramik malzemelerin gerekli olduğu durumlarda döküm yoluyla üretilir. Erimiş metal veya seramik bulamacı, ankraj şeklindeki bir kalıba akar. Soğuduktan ve katılaştıktan sonra ankraj çıkarılır ve kesilir.
Bu yöntem, hacimli olarak üretilen tek tip tasarımlar için iyi çalışır. Tekrarlanabilir boyutlara ve pürüzsüz yüzeylere izin verir, bu da ankrajların montaj sırasında dökülebilir kaplamalara eşit şekilde gömülmesine yardımcı olur.
Döküm Adımı |
Amaç |
Sonuç |
Kalıp doldurma |
Şekil oluşumu |
Tutarlı ankraj geometrisi |
Kontrollü soğutma |
Güç gelişimi |
Azaltılmış iç stres |
Kalıptan çıkarma |
Son sürüm |
Bitirmeye hazır |
Birçok metal Refrakter Ankraj, döküm yerine imalat yoluyla yapılır. Çelik tel veya çubuk, aletler veya makineler kullanılarak V, Y, U veya oluklu şekillerde bükülür. Kaynak parçaları birleştirir veya gerilim noktalarını güçlendirir.
Bu yaklaşım esneklik sağlar. Farklı fırın tasarımları için özel boyutlara, özel açılara ve hızlı ayarlamalara olanak tanır. İmalat aynı zamanda daha küçük partilere veya ankrajların astar kalınlığına yakın olması gereken özel projelere de uygundur. Yaygın imalat avantajları şunları içerir:
● Farklı ankraj uzunlukları için kolay özelleştirme.
● Mekanik yüke uyarlanmış güçlü kaynaklar.
● Projeye özel gereksinimlere daha hızlı yanıt.
Doğru şekillendirme, Refrakter Ankrajın gömüldükten sonra nasıl performans göstereceğini tanımlar. Boyutlar değişirse stres astarın içinde yoğunlaşır. Bükme açıları, kaynak yerleştirme ve uzunluk kontrolü yükün eşit şekilde dağıtılmasına yardımcı olur.
Üretim sırasında, aralık ve gömme derinliğini tutarlı tutmak için ankrajlar çizimlere göre kontrol edilir. Bu kontrol, ankrajların termal genleşme sırasında refrakteri yerine kilitlemeden refrakteri desteklemesine yardımcı olur. Temel boyut kontrolleri genellikle şunları kapsar:
● Astar kalınlığına göre ankraj uzunluğu.
● Eşit yük aktarımı için V veya Y şekillerinin simetrisi.
● Yüksek gerilimli noktalarda kaynak mukavemeti.
Kalite kontrolleri, Refrakter Ankrajın sıcak astarın içinde kaybolduğunda güvenilir kalmasını sağlar. Üretim sırasında ankrajlar görsel kontrollerden, boyut ölçümünden ve kaynak muayenesinden geçer. Çizimlere uymalı, şeklini korumalı ve erken oksidasyona dayanıklı olmalıdır.
Günlük çalışmalarda denetçiler ankrajın ısı ve yük altında nasıl davrandığına odaklanır. Kaynaklar çatlarsa veya boyutlar değişirse, önce astar arızalanabilir. Üreticilerin üretimin her aşamasında yapı denetimini sevmelerinin nedeni budur.
Tipik kalite kontrol adımları şunları içerir:
● Kaynak mukavemetinin ve stres noktalarındaki nüfuziyetin kontrol edilmesi.
● Malzeme kalitesinin ve yüzey durumunun doğrulanması.
● Tutarlı yerleştirme için uzunluk, açı ve simetri ölçümü.
Astarların her fırın bölgesinde farklı davranması nedeniyle farklı Refrakter Ankraj şekilleri mevcuttur. Bazı alanlar daha fazla ağırlık taşıyor, bazıları ise daha güçlü termal döngüyle karşı karşıya kalıyor. Şekil, stresin refrakter içinde nasıl yayıldığını kontrol eder.
Üreticiler, ankraj geometrisini astar tipiyle eşleştirerek çatlamayı azaltmaya ve servis ömrünü uzatmaya yardımcı olur. Amaç kısıtlama değil destektir.
Çapa Şekli |
Tipik Kullanım |
Fonksiyonel Fayda |
V Çapa |
Dökülebilir astarlar |
Dengeli yük aktarımı |
Y Çapa |
Yüksek stresli bölgeler |
Çok yönlü destek |
U Çapa |
Kalın astarlar |
Daha derin yerleştirme |
Damızlık Çapa |
Ağır hizmet alanları |
Güçlü kabuk bağlantısı |
Akıllı alıcılar Refrakter Dübel alırken fiyatın ötesinde sorular sorarlar. Gerçek projelerde çapaların nasıl yapıldığını, test edildiğini ve desteklendiğini bilmek istiyorlar. Net yanıtlar, kurulumdan sonra arızaların önlenmesine yardımcı olur.
Deneyimli ekipler bu tartışmaları memnuniyetle karşılıyor. Leader Special Steel'de mühendislik desteği genellikle üretimden önce başlar ve müşterilerin çalışma koşullarına uygun malzeme ve tasarımlar seçmesine yardımcı olur. Sorulması gereken faydalı sorular şunlardır:
● Fırın tasarımıma en uygun üretim yöntemi hangisidir?
● Sıcaklığıma ve atmosferime hangi malzeme kalitesi uyuyor?
● Kaynaklar ve boyutlar nasıl denetleniyor?
● Bu bağlantı tasarımını hangi uygulama deneyimi destekliyor?
Bu makale, refrakter ankrajların nasıl yapıldığını ve kalitenin neden önemli olduğunu açıklamaktadır. Malzemeleri, dökümü, imalatı ve sıkı denetim adımlarını kapsar. İyi yapılmış bir refrakter ankraj, astar stabilitesini ve hizmet ömrünü artırır.Leader Special Steel güvenilir refrakter ankraj çözümleri ve teknik destek sağlar.
A: Refrakter Ankraj, sıcak ekipmandaki refrakter astarları veya izolasyonu çelik kabuklara sabitler.
C: Refrakter Ankraj, döküm veya fabrikasyon yoluyla yapılır, daha sonra şekillendirilir, kaynak yapılır ve denetlenir.
C: Düşük Refrakter Ankraj kalitesi, astarda çatlaklara, sarkmaya veya erken arızaya neden olabilir.
C: Refrakter Ankrajda paslanmaz çelik, ısıya dayanıklı alaşımlar veya seramik malzemeler kullanılır.
C: Refrakter Ankraj malzemesini ve tasarımını sıcaklık ve çalışma koşullarına göre eşleştirin.


